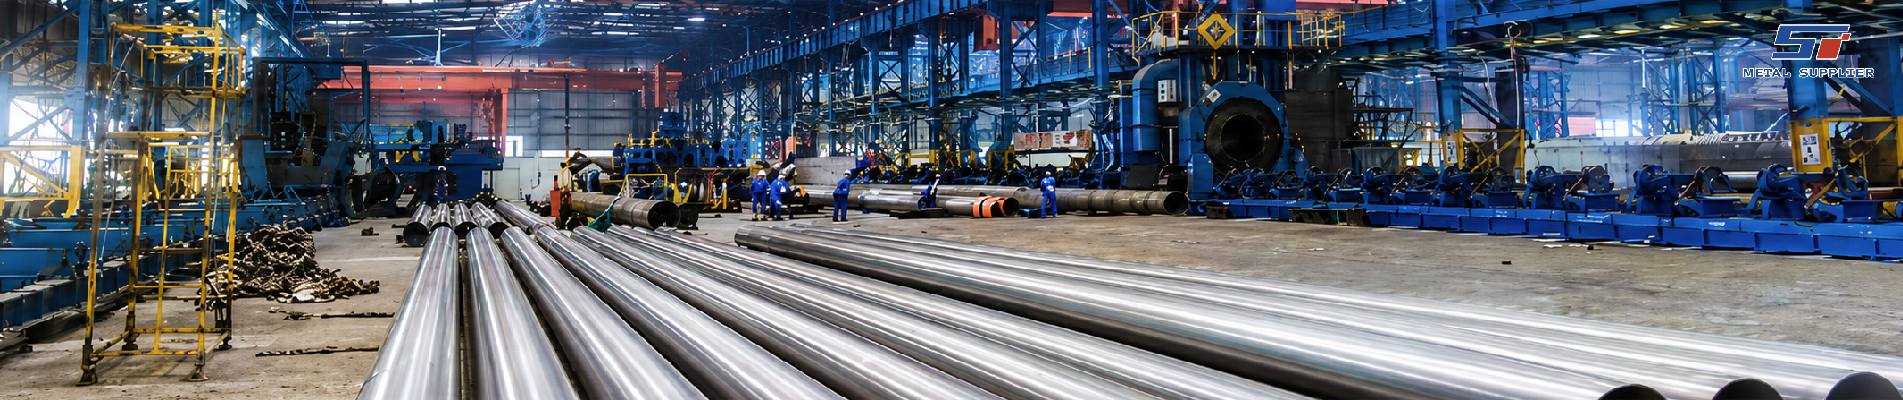
Traitement thermique des tubes en acier sans soudure : la normalisation, la trempe, le revenu et la relaxation des contraintes sont des procédés fondamentaux du perfectionnement métallurgique des tubes en acier. tubes industriels haute performanceLa fabrication de tubes sans soudure implique une déformation mécanique intense, comme le perçage à chaud et le laminage, qui induit des contraintes internes et une structure granulaire non uniforme dans l'acier. Le traitement thermique consiste en l'application contrôlée de cycles thermiques destinés à modifier les propriétés physiques de l'acier. Ceci garantit que le tube répond aux exigences mécaniques – notamment en termes de résistance à la traction, de dureté et de ductilité – nécessaires aux applications critiques des secteurs pétrolier et gazier, de la production d'énergie et du génie civil. En maîtrisant ces cycles, les fabricants éliminent les irrégularités inhérentes au processus de laminage à chaud, créant ainsi un substrat fiable pour le transport de fluides à haute pression.
Objectif du traitement thermique dans la fabrication des tuyaux
L'objectif principal de tout traitement thermique est d'atteindre un état métallurgique spécifique qui optimise le tuyau pour l'usage auquel il est destiné. Sans ces traitements, tuyaux sans soudure L'acier peut être trop fragile pour les environnements à haute pression ou trop mou pour résister aux contraintes mécaniques. De plus, le traitement thermique contribue à assurer la stabilité dimensionnelle et à renforcer la résistance du tuyau aux facteurs environnementaux tels que la fissuration induite par l'hydrogène ou la corrosion sous contrainte. En contrôlant la température, la durée de maintien et la vitesse de refroidissement, les fabricants peuvent adapter la microstructure de l'acier, notamment l'agencement des phases perlite, ferrite et martensite. Cette réorganisation interne est essentielle pour garantir que l'acier réagisse de manière prévisible aux contraintes de fabrication, telles que le pliage ou le soudage, tout en préservant son intégrité dans des conditions d'utilisation extrêmes.
Normalisation : Rétablissement de l'uniformité du grain
La normalisation est un traitement thermique courant pour les tubes en acier sans soudure. Ce procédé consiste à chauffer l'acier à une température supérieure à son point critique supérieur, puis à le laisser refroidir à l'air libre. La normalisation a pour but d'affiner la structure granulaire, devenue grossière ou allongée lors du laminage. Le refroidissement à l'air permet d'obtenir une structure granulaire fine et uniforme, améliorant ainsi la résistance et la ténacité. Les tubes normalisés sont souvent utilisés comme référence pour les applications structurelles et sous pression à usage général, nécessitant un ensemble équilibré de propriétés mécaniques. Ce procédé contribue également à dissoudre les éventuelles ségrégations d'alliage localisées apparues lors de la coulée, garantissant ainsi une composition chimique homogène du tube sur toute sa longueur.
Trempe : obtention d'une dureté maximale
La trempe est un procédé thermique conçu pour créer une microstructure dure et résistante. Le tube sans soudure est chauffé au-dessus de sa température critique, puis refroidi rapidement par immersion dans un milieu de trempe, tel que l'eau ou l'huile. Ce refroidissement rapide transforme la phase austénitique en martensite, une structure extrêmement dure et fortement contrainte. Bien que la trempe permette d'obtenir des niveaux de résistance élevés, elle rend également l'acier cassant et susceptible de se fissurer sous l'effet d'un choc. C'est pourquoi la trempe est rarement une étape finale ; elle est presque toujours suivie d'un revenu. Le choix du milieu de trempe est crucial : l'eau assure le refroidissement le plus rapide, mais présente le risque de déformation le plus élevé, tandis que l'huile est plus tolérante et est souvent utilisée pour les aciers fortement alliés afin de prévenir la fissuration à la trempe.
Revenu : équilibre entre dureté et ductilité
Le revenu est l'étape indispensable après la trempe. Il consiste à réchauffer l'acier martensitique trempé à une température inférieure à la température critique et à la maintenir avant de le refroidir. Ce procédé permet la dissipation des contraintes internes et transforme la martensite fragile en « martensite revenue », plus tenace et plus ductile tout en conservant une résistance mécanique importante. La température de revenu peut être ajustée pour obtenir le compromis précis entre dureté et résistance aux chocs requis par les spécifications du projet, telles que les normes API 5L ou ASTM. Des températures de revenu plus élevées entraînent généralement une dureté plus faible mais une ténacité nettement supérieure, rendant le tube adapté aux applications à basse température ou aux environnements où la résistance aux chocs est une préoccupation majeure pour les équipes d'ingénierie.
Réduction des contraintes : Garantir la stabilité dimensionnelle
Le traitement de relaxation des contraintes est un traitement thermique à basse température généralement effectué après écrouissage, redressage ou soudage d'un tube sans soudure. Le tube est chauffé en dessous de sa température de transformation, maintenu à cette température pendant une durée déterminée, puis refroidi lentement. Contrairement à la normalisation, le traitement de relaxation des contraintes ne modifie pas significativement la structure granulaire ni la résistance mécanique. Son principal objectif est de réduire les contraintes internes résiduelles susceptibles d'entraîner une déformation du tube lors de l'usinage ou une rupture prématurée due à la corrosion sous contrainte. Cette étape est cruciale pour les tubes destinés à des assemblages mécaniques de haute précision où la stabilité dimensionnelle est primordiale. En éliminant ces contraintes résiduelles, le fabricant garantit que le tube ne se déformera pas lors de sa découpe ou de son usinage par l'utilisateur final.
Recuit : Optimisation de la douceur et de la malléabilité
Le recuit complet consiste à chauffer l'acier puis à le refroidir très lentement à l'intérieur du four. Ce procédé permet d'obtenir l'état le plus malléable possible, avec une ductilité maximale. Le recuit est souvent utilisé lorsque le tube sans soudure doit subir une déformation à froid importante, comme un cintrage ou un évasement prononcé. Du fait de sa résistance à la traction inférieure, les tubes recuits sont moins fréquemment utilisés dans les applications finales sous pression que les tubes normalisés ou trempés et revenus. Le refroidissement lent au four permet la formation de perlite lamellaire grossière, ce qui garantit une usinabilité et une aptitude au formage optimales pour les étapes de fabrication ultérieures. Ce traitement est essentiel pour la transformation des tubes en acier allié spécial nécessitant un formage extrême.
L'importance d'un contrôle précis de la température
Le succès de tout traitement thermique dépend de la précision du cycle thermique. Les usines de fabrication de tubes modernes utilisent des fours sophistiqués équipés de plusieurs zones de chauffe et d'un système de thermocouples pour garantir que le tube atteigne la température cible de manière uniforme. Même une faible variation de température peut entraîner des différences localisées de dureté, susceptibles de devenir des points de rupture sous haute pression. L'enregistrement continu des données pendant le cycle de traitement thermique est une exigence standard. tuyaux sans soudure de haute qualité, Chaque lot de production se voit ainsi attribuer une « signature thermique ». Les systèmes de contrôle automatisés ajustent en temps réel la puissance du brûleur afin de maintenir un environnement thermique stable, indispensable à la constance des propriétés métallurgiques.
Vitesses de refroidissement et sélection du fluide
Le choix du fluide de refroidissement est aussi important que la température de chauffage. La trempe à l'eau offre la vitesse de refroidissement la plus rapide, mais présente le risque le plus élevé de choc thermique. La trempe à l'huile est plus lente et plus douce, souvent utilisée pour les aciers alliés plus sensibles à la déformation. Lors de la normalisation, la constance de la température ambiante et l'espacement entre les tubes du banc de refroidissement doivent être contrôlés afin de garantir des résultats uniformes. Les spécifications techniques imposent souvent le fluide de refroidissement spécifique à utiliser pour assurer la transformation de phase métallurgique souhaitée. Certains aciers à haute résistance peuvent nécessiter une vitesse d'agitation spécifique dans le bain de trempe pour garantir un refroidissement uniforme et éviter la formation de zones molles dans la microstructure.
Essais mécaniques et vérification de la qualité
Après traitement thermique, les tubes sans soudure doivent subir des essais mécaniques rigoureux afin de vérifier la réussite du procédé. Les essais courants comprennent des essais de traction pour mesurer la limite d'élasticité, des essais de résilience Charpy V pour vérifier la ténacité à basse température et des essais de dureté en surface. Ces résultats sont consignés sur le certificat d'essai en usine (CEU). Si un lot ne répond pas aux propriétés requises, il peut subir un second traitement, rigoureusement contrôlé afin de préserver l'intégrité de l'acier. De plus, un examen métallographique permet de vérifier la taille des grains et la répartition des différentes phases, confirmant ainsi que le procédé a permis d'obtenir la structure interne souhaitée.
Protection de l'atmosphère et des surfaces du four
Lors d'un traitement thermique à haute température, l'atmosphère à l'intérieur du four doit être rigoureusement contrôlée afin de prévenir toute réaction superficielle indésirable. La décarburation, c'est-à-dire la perte de carbone de la couche superficielle, peut engendrer une pellicule molle qui compromet la résistance à l'usure et à la fatigue du tube. Pour éviter ce phénomène, de nombreux fours modernes utilisent une atmosphère protectrice de gaz inerte, tel que l'azote, ou un dosage contrôlé des gaz de combustion afin de maintenir un environnement neutre. Une autre solution consiste à laisser se former une fine couche de calamine protectrice, qui est ensuite éliminée par décapage acide ou grenaillage. La maîtrise de l'atmosphère du four garantit que les propriétés de surface du tube sont aussi fiables que ses caractéristiques mécaniques intrinsèques.
Conclusion : Les fondements de l'intégrité des canalisations
En résumé, le traitement thermique est une étape fondamentale dans la fabrication de tubes en acier sans soudure de haute qualité. Qu'il s'agisse d'affiner la structure granulaire par normalisation, d'obtenir une résistance élevée par trempe et revenu, ou d'assurer la stabilité par relaxation des contraintes, ces procédés thermiques déterminent les performances finales du matériau. En spécifiant le traitement thermique approprié, les ingénieurs s'assurent que leurs systèmes de tuyauterie sont capables de relever les défis industriels les plus exigeants avec sécurité et fiabilité. L'application rigoureuse de ces principes métallurgiques distingue les tubes standard des tubes sans soudure haute performance conçus pour les infrastructures critiques. Face à l'évolution des exigences industrielles mondiales, la précision et la complexité du traitement thermique demeureront essentielles à la réussite des projets de tuyauterie complexes.
Contactez Shengtao Metal pour des solutions de produits en acier
Si vous recherchez des solutions fiables en matière de produits en acier et en métal, n'hésitez pas à nous envoyer votre demande.
Il vous suffit de nous fournir vos spécifications, telles que la qualité du matériau, les dimensions, la quantité ou l'application, et notre équipe vous répondra rapidement avec un soutien professionnel et un devis compétitif.
E-mail: stsalesman4@stmetal001.com